


自動車用射出成形金型の寿命を延ばす方法: 実践ガイド
2026-08-26自動車用射出成形金型の耐用年数は、部品の寸法、表面仕上げ、またはプロセスの安定性が仕様を下回るまでにツールが完了する生産サイクルの数です。この数値は、最初の鋼を切断する前に決定されます。鋼のグレード、熱処理、表面コーティング、冷却レイアウト、メンテナンス規律によって、工具が 300,000 サイクルに耐えられるか、1,000,000 サイクルを超えるかが決まります。
一般的な自動車プログラムでは、内部金型はガラス繊維強化 PA66 または PC-ABS を 800バール を超えるキャビティ圧力で実行します。このような負荷がかかると、未硬化の P20 工具は 200,000 サイクル未満でパーティング ラインが失われる可能性がありますが、48 HRC まで硬化され、摩耗ゾーンにコーティングされた同じ形状は定期的に 600,000 サイクルを通過します。そのギャップは運ではありません。それは一連のエンジニアリング上の決定です。
Fanze T&M (嘉善) Co., Ltd. 精密射出成形金型および成形部品メーカー 2005 年から自動車プログラムを提供しており、IATF 16949 品質システムに基づいて、ダッシュボード フレーム、HVAC ベント、エアバッグ ハウジング、構造ブラケットにこれらの規律を適用しています。そこでは金型の寿命は、メンテナンスにかかる費用ではなく、部品ごとの追跡コストとして扱われます。
自動車の金型を破壊する 4 つの故障モード
ほぼすべての自動車金型の交換は、摩耗、腐食、熱疲労、機械的変形という 4 つのメカニズムによって引き起こされます。どちらがツールに影響を及ぼしているかを特定すれば、どの改善が最も寿命を延ばすかがわかります。
ガラス繊維はあらゆるショットで切断媒体として機能し、ゲート、コアエッジ、パーティングラインを侵食します。冷却水が未処理の場合、または難燃性樹脂が酸性の副生成物を放出すると、腐食が発生します。熱疲労は、数万回の加熱と冷却のサイクル後に角に微小な亀裂として現れます。変形は、型締力またはキャビティ圧力が薄鋼セクションの強度を超えると発生します。
パーティング ラインの摩耗は、老化の最初の測定可能な兆候です。バリが発生すると、修復のたびに金属が除去され、金型の残りの寿命が各工程で短くなります。
習慣ではなく義務に従って鋼と熱処理を選択してください
鋼材の選択は、自動車金型の寿命を左右する最も重要な決定事項です。冷却やコーティングを設計する前に、グレードをフィラー含有量、生産量、表面仕上げの要件に適合させます。
ガラス繊維強化樹脂で成形された構造部品の場合、プリハードン鋼は初期故障の近道となります。 48 ~ 52 HRC に硬化された H13 は、数十万サイクルにわたって刃先と薄芯インサートを無傷に保ちます。高光沢の内面には、ステンレス S136 が耐食性と、磨耗や離型剤の蓄積を防ぐ研磨性を追加します。
| 鋼種 | 硬度(HRC) | ガラス繊維との互換性 | 一般的な耐用年数 | 一般的な自動車用途 |
| P20 | 28-32 | 低い | 200,000~400,000 | プロトタイプ、少量のトリミング |
| 718H | 33-38 | 中 | 300,000~500,000 | インテリアトリム、HVAC 通気口 |
| H13 | 44-52 | 高 | 500,000~800,000 | エアバッグハウジング、構造ブラケット |
| S136 | 48-52 | 高 | 500,000~1,000,000 | 高-gloss, transparent, corrosion-prone parts |
のような大きな構造ツール インパネフレーム射出成形金型 同じ材料選択ロジックを採用しています。つまり、投影面積が大きいほど、キャビティの圧力負荷が高くなり、軟鋼の結果は悪化します。で説明されているように、材料の選択は部品の形状とも相互作用します。 自動車内装金型設計と材料選択ガイド .
 卸売インストルメントパネルフレーム射出成形金型サプライヤー、会社、輸出業者 Fanze T&M (Jiashan) Co., Ltd.は、中国の卸売インストルメントパネルフレーム射出成形金型サプライヤー、会社、輸出業者、この製品ラインは... 製品を見る→
ガラス繊維含有量が 30% を超える場合は、摩耗ゾーンで 45 HRC 未満で生産ツールを稼働させないでください。
摩耗が集中する箇所には表面処理を施す
窒化および PVD コーティングは、表面硬度を 70 ~ 90 HRC 相当に高め、研磨性の自動車用樹脂のキャビティ寿命を 2 倍に延長します。
窒化処理により、寸法を変えることなく硬質の拡散ケースが形成されるため、コアピンやスライドに最適です。 PVD コーティングは、摩耗と排出力の両方を低減する、薄い低摩擦セラミック層を追加します。クロムめっきは、腐食が支配的な表面には依然として実用的な選択肢です。最もコスト効率の高いアプローチは選択的なものです。ゲート領域、パーティング ライン、摩耗の激しいコア面を処理し、工具の残りの部分は未処理のままにします。
などのコンポーネント エアバッグ取付支持ブラケット金型 ガラス充填 PA66 で稼働し、コーティングされたコアとゲートは、同じ硬度の裸のスチールよりもはるかに長い臨界寸法を保持します。
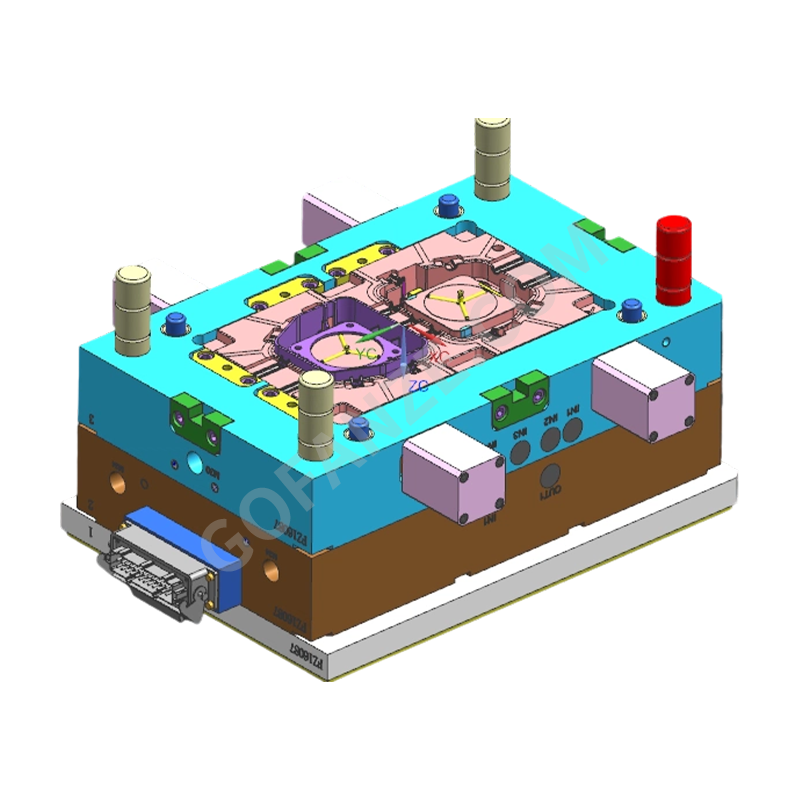 卸売自動車用プラスチック エアバッグ取り付けおよびサポート ブラケット射出成形金型 Su Fanze T&M (Jiashan) Co., Ltd. は、中国の自動車用プラスチック エアバッグ取り付けおよびサポート ブラケット射出成形金型のサプライヤー、会社です。 製品を見る→
均一な熱負荷を実現する冷却設計
バランスのとれた冷却回路は金型の寿命を延ばす機能です。キャビティ表面の温度変化を摂氏 10 度未満に保つことで、熱疲労を防ぎ、亀裂の成長を遅らせます。
熱疲労は、表面温度の変動が最も大きい場所、通常はゲート、鋭いコーナー、および深いコアインサートの周囲で始まります。キャビティの輪郭に沿ったコンフォーマルな冷却チャネルが熱を均一に除去し、ホットスポットを減らします。パーティング ライン付近とエジェクター スリーブの周囲に冷却を追加します。すべての凹凸ゾーンが将来の亀裂の起点となります。
キャビティが十分に冷却されるとサイクル タイムも短縮され、投資回収額の計算が変わります。同じ金型でより多くの部品を月に生産しながら、寿命も長くなります。したがって、冷却設計は耐用年数の一部であり、別個のトピックではありません。
プロセスストレスに対応した部品と金型の設計
ベント、抜き勾配、壁厚バランス、ゲート位置によって残留応力と金型荷重が決まります。プロセスに影響を与える部品設計は工具寿命を短縮します。
鋭い角は機械的応力と熱応力を集中させます。抜き勾配が不十分だと突出力が増加し、キャビティ表面全体で部品を引きずります。通気が悪いとガスが閉じ込められ、鋼材が燃焼し、充填終了時に局所的な過熱が発生します。これらは表面上の詳細ではなく、各ショットで金型が吸収する負荷の量を決定します。トリムとブラケットのジオメトリは、相互作用が最も現れる場所です。たとえば、 ギアシフトブラケット射出金型 、壁の移行とコアの深さが部品の品質と工具の摩耗の両方を制御します。
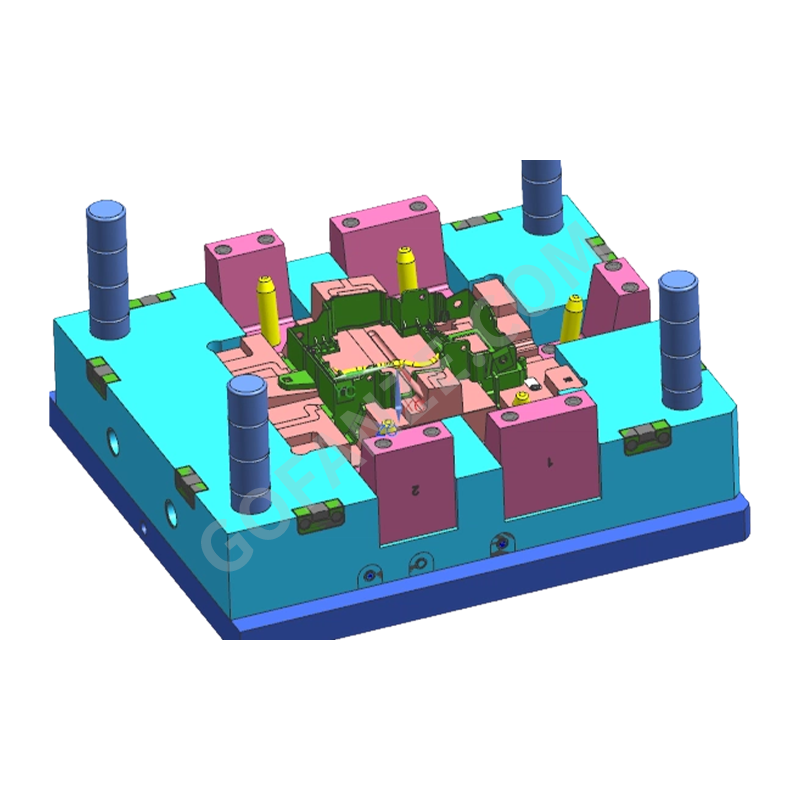 卸売ギアシフトブラケット射出成形金型サプライヤー、会社、輸出業者 Fanze T&M (Jiashan) Co., Ltd. は、中国の卸売ギア シフト ブラケット射出成形金型のサプライヤー、会社、輸出業者です。この製品は以下に該当します。 製品を見る→
設計段階での決定
- すべての垂直壁に大きな抜き勾配を設定
- 均一な肉厚で流れとパッキンのバランスをとる
- 鋭い変化ではなく丸みを帯びた内側のコーナー
- フローフロントエンドポイントでの適切な通気
生産段階での決定
- 機械のサイズではなく、投影面積に合わせたクランプ量
- 保圧を公差を保つ最低値まで下げる
- 熱衝撃を避けるためサイクルタイムを安定化
- 金型温度制御は推測ではなく設定および記録される
故障回復ではなく予防メンテナンスを実行する
予防メンテナンスは耐用年数に対する最も安価な投資です。ほとんどの自動車成形業者は、50,000 ~ 100,000 サイクルごとに状態ベースのチェックをスケジュールしています。
目標は、バリ、固着、または表面劣化が現れる前に介入することです。キャビティごとのサイクルを追跡し、カーボンが蓄積する前にベントを清掃し、元の記録と照らし合わせて重要な寸法を測定し、磨耗する前に磨耗ゾーンを再コーティングします。文書化された修理履歴により、あらゆるメンテナンス イベントが次のツール設計のためのデータに変換されます。
同じ論理が高キャビテーション工具にも当てはまり、1 つのキャビティが損傷すると金型全体が停止します。の ワイヤーハーネス金型の耐久性係数 キャビティ数とメンテナンス計画が実際に寿命方程式をどのように変えるかを示します。
よくある質問
自動車用射出成形金型は何ショットまで使用できますか?
硬化鋼、バランスのとれた冷却、および予防メンテナンスを備えた適切に設計された自動車用金型は、通常 500,000 ~ 1,000,000 サイクル持続します。金型の寿命は、金型の使用年数ではなく、樹脂フィラーの含有量、キャビティの圧力、メンテナンス方法によって決まります。
自動車の射出成形金型に最適な鋼材は何ですか?
ガラス繊維強化樹脂で成形された構造部品の場合、48 ~ 52 HRC の H13 が強力なベースラインです。高光沢の内装部品や腐食しやすい内装部品には、S136 ステンレス鋼の方が優れた性能を発揮します。 P20 は、プロトタイプおよび非常に少量の場合にのみ許容されます。
自動車用金型がゲート付近で破損するのはなぜですか?
ゲート領域では、すべてのショットでピークのせん断応力と最大の温度変動が見られます。ゲートが硬化、コーティングされ、表面近くまで冷却されない限り、浸食や熱疲労による亀裂が最初に発生します。
自動車金型はどのくらいの頻度でメンテナンスに行くべきですか?
ほとんどの自動車成形業者は、50,000 ~ 100,000 サイクルごとに状態に基づいた予防メンテナンスを実行します。各作業には、欠陥が現れる前に、洗浄、寸法測定、ベント検査、摩耗ゾーンの再コーティングを含める必要があります。


