


自動車内装プラスチック部品の射出成形金型の作り方 |プロセスガイド
2026-08-19単一のプラスチック ペレットが成形プレスに入る前に、インストルメント パネル フレームなどの自動車内装部品には、すでに約 400 時間に及ぶ金型設計と機械加工が費やされています。金型は、サイクル タイム、寸法安定性、表面外観、大量組み立てにおける信頼性など、下流のすべてを決定します。この記事では、最初の CAD レビューから、ツールを実稼働用にリリースするトライアル ショットまでの完全なチェーンをたどります。
自動車内装プラスチック部品の射出成形金型の製造方法: 順序
車両プログラムに関係なく、すべての内装金型は同じ順序に従います。部品設計のレビュー、金型レイアウト、鋼材の準備、CNC および EDM 加工、ベンチングと組み立て、研磨とテクスチャリング、その後トライアウトと寸法リリースです。順序は任意ではありません。各ステップは前のステップに基づいて構築されます。
のような大型の内装モールド インパネフレーム射出成形金型 通常、設計の開始から最初の生産部品までに 12 ~ 18 週間かかります。ギアシフト ブラケットやスピーカー カバーなどの小さなコンポーネントは 8 ~ 10 週間で納品されます。
 卸売インストルメントパネルフレーム射出成形金型サプライヤー、会社、輸出業者 Fanze T&M (Jiashan) Co., Ltd.は、中国の卸売インストルメントパネルフレーム射出成形金型サプライヤー、会社、輸出業者、この製品ラインは... 製品を見る→
| ステージ | 主な活動 | 通常の期間 |
|---|---|---|
| 設計レビューとDFM | 抜き勾配、ゲート位置、収縮率、肉厚 | 1~2週間 |
| 金型レイアウトと詳細設計 | 冷却回路、スライド、リフター、排出システム | 1~2週間 |
| 鋼の準備と荒加工 | プレート調達、荒加工 | 2~3週間 |
| 仕上げ加工と放電加工 | 3D キャビティ仕上げ、鋭い内部コーナー、インサート | 3~4週間 |
| ベンチング、研磨、テクスチャリング | フィッティング、SPI仕上げ、ケミカルグレインエッチング | 1~2週間 |
| 試用、修正、リリース | プロセスウィンドウ、CMMチェック、初期生産部品 | 1~3週間 |
製造のための設計は部品の形状から始まります
部品図のみから金型を構築することはできません。ツーリング チームはまず、抜き勾配、肉厚の一貫性、ゲートの位置、排出ポイントをチェックする製造設計レビューを実行します。内部部品は容赦がありません。抜き勾配のない垂直壁により取り出しが不可能になる可能性があり、局所的に厚いセクションによりヒケが発生する可能性があり、ゲートの配置が不適切であると、顧客が目にする正確な位置にウェルド ラインが残る可能性があります。 DFM フェーズでは、金型鋼材のサイズ、ホット ランナー レイアウト、および目標サイクル タイムもロックする必要があります。材料と形状の決定については、ガイドで詳しく説明されています。 自動車内装プラスチック部品の射出成形金型の設計原則と材料の選択 .
ゲート、ランナー、冷却のレイアウト
ホット ランナー システムは、成形部品からコールド ランナーを排除しながら、正確なマルチポイント ゲートを可能にするため、自動車内装ツーリングの標準です。冷却も同様に決定的です。チャネルの直径は通常 8 ~ 12 mm で、キャビティ壁からチャネル直径約 2 つ分離れた位置にあります。バランスのとれた冷却レイアウトにより、サイクルタイムを短縮し、長尺部品などの反りを防止します。 センタースタックキャリア射出成形金型 不均一な熱除去が直接ねじれや反りにつながります。
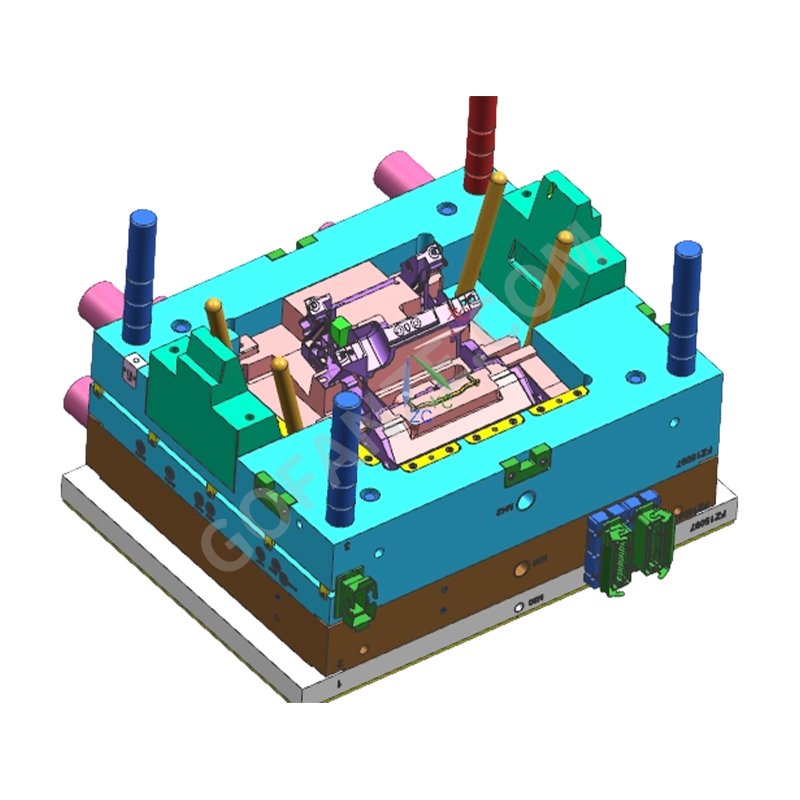 卸売センタースタックキャリア射出成形金型サプライヤー、会社、輸出業者 Fanze T&M (Jiashan) Co., Ltd. は、中国の卸売センター スタック キャリア射出成形金型のサプライヤー、会社、輸出業者、センター コンソール ブラ... 製品を見る→
スライド、リフター、内部アクション
現代の内装金型は、単純な 2 枚のプレート ツールとして開くことはほとんどありません。部品のアンダーカット (取り付けクリップ、スナップフィット、換気ルーバー、ダンピング ボックス機構) には、スライドとリフターが必要です。スライドは角度付きピンまたは油圧シリンダーによって駆動され、開く方向に対して垂直に移動します。リフターは内部のアンダーカットを処理し、エジェクター システムの移動に応じて部品を解放します。すべての可動コンポーネントはバリや摩耗の潜在的な原因となるため、アクションの数はツールの価格だけでなくメンテナンス スケジュールにも影響します。
鋼の選択が工具寿命と表面品質を決定します
自動車内装金型は長期間の生産キャンペーンを実行するため、金型鋼の選択は切断を開始する前に行われます。短期および中程度の加工には、約 36 ~ 40 HRC のプリハードン P20 タイプ鋼が一般的ですが、大量の工具やガラス入り樹脂には、48 ~ 52 HRC に硬化された H13 が指定されています。微粒子エッチングや鏡面研磨を受け入れる必要があるキャビティの場合は、冷却水や成形ガスによる腐食に強いステンレス タイプの工具鋼が推奨されます。
クラスA表面用の空洞鋼
部品の目に見える側、つまりドライバーがフロントガラスの下またはコンソール上で見るパネルは、キャビティ鋼で形成されています。その表面には、化学粒子テクスチャーを適用する前に、通常 SPI A-2 以上の定義された研磨グレードが必要です。キャビティ内の気孔や研削痕はすべての成形部品で繰り返されます。
コアスチールと摩耗コンポーネント
金型のコア半分には、リブ、ボス、取り付け点などの内部形状が含まれます。この側はより多くの排出力を必要とし、可動コンポーネントとの接触が最も多くなります。耐摩耗性インサートと硬化摩耗プレートは、滑り鋼と鋼が接触する場所に配置されており、工具が数十万サイクルを実行した後、メンテナンス チームが最初に確認する場所でもあります。
コアとキャビティの精密加工
機械加工は、材料の大部分を除去する粗フライス加工から始まり、次に 3D 表面の高速仕上げに移ります。 3 つの機械加工プロセスで、金型内部のほぼすべての特徴が説明されます。
| プロセス | 内装金型製作での代表的な用途 | 幾何学的強度 |
|---|---|---|
| CNCフライス加工 | 3D キャビティ、コア、スライド ボディ | バルク鋼の自由曲面 |
| 彫り放電加工機 | リブベース、直角コーナー、テクスチャードキャビティ | カッターが届かない鋭い内部コーナー |
| ワイヤー放電加工機 | インサートブランク、エジェクターホール、ゲートスロット | 真っ直ぐな精密プロファイル |
電極切断および EDM 仕上げ中に、部品の形状は機械的切断だけでは提供できないレベルの再現性で硬化鋼に転写されます。ファインルーバースタック 自動車エアコン吹き出し口プラスチック部品射出成形金型 たとえば、ブレードのスロットはエンドミルには狭すぎ、従来の研磨キャビティには鋭すぎるため、通常は EDM 仕上げされます。
 卸売自動車空調ベントプラスチック部品射出成形金型サプライヤー Fanze T&M (Jiashan) Co., Ltd.は、中国の自動車用空調ベントプラスチック部品射出成形金型のサプライヤー、会社、輸出業者です。 製品を見る→
組立、ベンチング、表面処理
ベンチングでは、機械加工されたコンポーネントが作業ツールになります。フィッターはコアとキャビティを一致させ、スライド クリアランスを設定し、エジェクター ピンを位置合わせして、目に見える不一致がなくなるまでパーティング ラインを調整します。内装部品のパーティングライン段差まで 0.05mm 目に見えるパネルに苦情を引き起こすには十分です。
取り付け後、キャビティは指定された SPI グレードまで研磨され、必要に応じて化学的にエッチングされて、革の木目やブラシをかけられた質感が生成されます。エッチングプロセスでは鋼の最上層のみが変更されるため、テクスチャリングは研磨後に行われます。この研磨とエッチングの組み合わせにより、何千もの成形部品にわたってインテリア トリムに一貫した外観が与えられます。
金型の試作、寸法検証、リリース
完成した金型は、試用のために量産規模の射出成形機に取り付けられます。溶融温度、射出速度、保持圧力、および冷却時間を制御された方法で変更して、均一な部品重量、ショート ショット、バリのないプロセス ウィンドウを見つけます。実際の樹脂を使用したショートショット トライアルではフロー フロントが表示され、フルショットを評価する前にゲートとベントの動作が確認されます。
すべての試用部品は、通常は CMM または白色光スキャンによって CAD モデルに対して測定されます。内部の取り付けポイントには多くの場合、次の公差があります。 ±0.05mm以上 これは、部品が固定されたアセンブリ順序に従って隣接するコンポーネントと嵌合する必要があるためです。連続した実行にわたって重要な寸法が安定している場合、その金型は連続生産が承認されます。
ダッシュボード ツールを評価する購入者向けに、ガイドに記載されている許容基準が適用されます。 ダッシュボード プログラム用の自動車内装プラスチック射出成形の選択 試作部品の肉厚分布から表面品質まで確認すべき内容を説明します。
金型サプライヤーが内装プログラムに持ち込むべきもの
内装金型は商品ではありません。これは、部品コストを何年にもわたって決定する長寿命の資産です。サプライヤーはデモンストレーションできる必要があります IATF16949認証 、CNC、EDM、ワイヤーカット能力を備えた社内機械加工、および同じコンポーネントカテゴリでの実務経験。中国の嘉山市で 2005 年から操業している金型製造業者および成形業者である Fanze T&M は、製品開発レビュー、金型設計、金型製造、射出成形、成形後の印刷と組み立てというまさにその構造を 1 つの施設で組み合わせています。キャビティを切断するチームは成形トライアルも実行し、生産条件下で部品を確認するため、この組み合わせにより修正ループが短縮されます。
サプライヤーを比較するときは、同じプラスチック ファミリで既に実行されている参照部品 (大型内装キャリアには充填 PP、装飾トリムには PC/ABS、構造ブラケットには PA66)、および寸法レポート、材料認証、プロセス パラメーターをカバーする文書化されたリリース手順を探してください。実際の製造樹脂で実証されたツールは、単に CAD ファイルに CNC カットされたツールよりも価値があります。確認すべき主な資格は次のとおりです。
- IATF16949認証 and a documented quality system.
- 機械加工を完全に外注するのではなく、社内の CNC、EDM、ワイヤーカット能力を備えています。
- 同じ樹脂ファミリーと同様の複雑さの実証済みのリファレンス部品。
- 寸法レポート、材料証明書、プロセスパラメータを含むリリース手順。
部品の設計と製造上の決定がどのように相互作用するかをより広範に把握するには、 射出成形プラスチック部品の設計と製造の完全ガイド 初期のプロジェクト計画時に役立つ参考資料です。
最初の収縮計算から最終的な寸法レポートに至るまで、自動車内装プラスチック部品の射出成形金型は、設計、機械加工、取り付け、検証の一連の制御された決定を通じて作成されます。金型が部品の品質を決定します プレス機が初めて閉まる前に 。このチェーンを理解しているバイヤーは、見積リード タイムを評価し、欠落しているプロセス ステップに取り組み、内部金型をスチール ブロックではなく製造システムとして扱うサプライヤーを選択できます。
製品カテゴリー


